- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
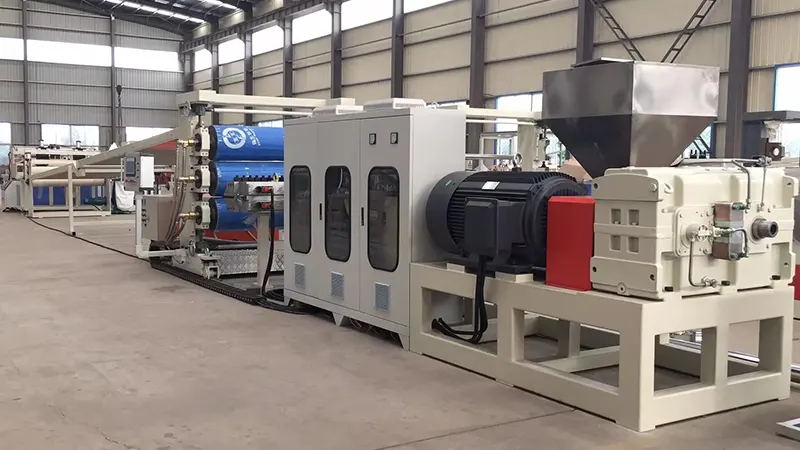
Linia do wytłaczania arkuszy PS: typowe problemy produkcyjne i praktyczne rozwiązania zapewniające stabilną jakość arkuszy
Linie do wytłaczania arkuszy polistyrenu (PS).są szeroko stosowane w przemyśle przetwórstwa tworzyw sztucznych, ale w rzeczywistej produkcji na każdym etapie – od przygotowania surowca po nawijanie – mogą występować problemy wpływające na jakość i wydajność. W tym artykule omówiono typowe usterki, ich pierwotne przyczyny oraz praktyczne środki zaradcze w oparciu o doświadczenie operacyjne na pierwszej linii frontu, pomagając zespołom produkcyjnym szybko diagnozować problemy i skutecznie optymalizować procesy.
1. Przygotowanie surowca: rozważania praktyczne
Problem 1: Srebrne smugi lub bąbelki na powierzchni arkusza
To klasyczny objaw nadmiernej wilgoci. PS jest lekko higroskopijny; nawet niewielkie ilości wilgoci odparują w temperaturze topnienia, powodując srebrne ślady na powierzchni lub wewnętrzne pęcherzyki w gotowym arkuszu.
Rozwiązania:
-
Upewnij się, że system suszenia działa prawidłowo. Zalecane warunki suszenia: 75–80°C przez 2–3 godziny.
-
Podczas ponownego uruchamiania po wyłączeniu należy usunąć pierwszą porcję stopu, aby zapobiec przedostawaniu się materiału zanieczyszczonego wilgocią do matrycy.
-
W wilgotnych porach roku należy wydłużyć czas suszenia i regularnie monitorować zawartość wilgoci. Docelowy poziom wilgoci powinien wynosić poniżej 0,05%.
Problem 2: Pogorszone właściwości mechaniczne w wyniku nadmiernego zużycia przemiału
Stosowanie przycinania krawędzi i złomu jest skutecznym środkiem oszczędzającym koszty, ale przemiał ulega degradacji termicznej w każdym cyklu przetwarzania, co prowadzi do przerwania łańcucha. W rezultacie powstają kruche arkusze o zmniejszonej udarności.
Rozwiązania:
-
Utrzymuj zawartość przemiału w zakresie od 15% do 25%, dostosowując ją w zależności od wymagań produktu. W przypadku przezroczystych arkuszy o wysokiej przejrzystości należy jeszcze bardziej zmniejszyć tę proporcję lub całkowicie uniknąć ponownego szlifowania.
-
Przed użyciem dokładnie wysuszyć i odpylić przemiał, aby zapobiec zanieczyszczeniu.
-
Rozważ dodanie modyfikatorów udarności, aby zrekompensować utratę wytrzymałości spowodowaną przeszlifowaniem.
2. Sekcja wytłaczania: typowe problemy i korekty
Problem 3: Wahania wydajności prowadzące do nierównej grubości blachy
Jest to częsty problem w systemie wytłaczania, zwykle związany z niestabilną prędkością ślimaka, nierównym podawaniem lub wahaniami temperatur bębna.
Kroki rozwiązywania problemów:
-
Sprawdź, czy w leju zasypowym nie ma mostków (materiał wisi i nie spływa). Zainstaluj wyłącznik mostkowy lub, jeśli to konieczne, przełącz na zasilanie wymuszone.
-
Sprawdź ustawienia temperatury wzdłuż cylindra wytłaczarki. Przegrzanie w strefie podawania może spowodować przedwczesne topienie i nieregularne podawanie.
-
Zainstaluj pompę stopu między wytłaczarką a matrycą. Skutecznie izoluje wahania ciśnienia wynikające z pulsacji ślimaka, zapewniając stałe ciśnienie na wlocie matrycy – jest to jedna z najskuteczniejszych inwestycji w zakresie precyzji grubości.
Problem 4: Degradacja stopu i żółknięcie pod wpływem nadmiernej temperatury
PS ma stosunkowo wąskie okno przetwarzania. Powyżej 240°C degradacja termiczna staje się znacząca, objawiająca się pożółkłym stopieniem i zmniejszoną przezroczystością.
Rozwiązania:
-
Ustawić temperaturę beczki ze stopniowym gradientem od strefy zasilania do strefy dozowania, przy czym maksymalna temperatura utrzymywana jest na poziomie 220–230°C.
-
Sprawdź prędkość śruby — nadmierne ścinanie przy wysokich obrotach generuje niepożądane ciepło tarcia.
-
W przypadku przestojów dłuższych niż 15 minut należy albo obniżyć temperaturę beczki, albo usunąć stopiony materiał, aby zapobiec osadzaniu się i degradacji materiału.
3. Kontrola matryc i kalandrów: kluczowe punkty
Problem 5: Znaczące zmiany grubości poprzecznej
Zwykle wynika to z nieprawidłowej regulacji szczeliny wargowej matrycy lub nierównomiernego rozkładu temperatury stopu na szerokości dyszy.
Rozwiązania:
-
Dostosuj odstępy między krawędziami matrycy w oparciu o docelową grubość. Powszechną zasadą kompensacji jest ustawienie środka nieco cieńszego niż krawędzie, aby zrównoważyć skurcz krawędzi.
-
Sprawdź, czy wszystkie opaski grzewcze matrycy działają równomiernie. Nierówne temperatury matrycy powodują nierówne szybkości przepływu stopu.
-
W przypadku szerokich arkuszy zainstaluj mieszalnik statyczny przed matrycą, aby poprawić równomierność temperatury stopu na całej szerokości.
Problem 6: Materiał przykleja się do wałków kalandra lub śladów walców na arkuszu
Wady te bezpośrednio wpływają na jakość powierzchni i są niedopuszczalne w przypadku zastosowań w arkuszach przezroczystych.
Wskazówki dotyczące rozwiązywania problemów:
-
Sprawdź powierzchnie walców kalandra pod kątem zadrapań, wgłębień lub pozostałości. Wykonuj rutynowe polerowanie i czyszczenie za pomocą dedykowanych środków do czyszczenia rolek.
-
Uważnie kontroluj temperaturę trzech rolek: zazwyczaj górna rolka jest nieco cieplejsza niż środkowa, a dolna jest najchłodniejsza. Dokładne ustawienia zależą od grubości blachy i prędkości linii.
-
W przypadku stosowania środka antyadhezyjnego lub powłoki zapobiegającej blokowaniu należy zwrócić uwagę na równomierną aplikację. Nadmierna aplikacja może spowodować zmętnienie lub zmniejszenie połysku powierzchni.
4. Arkusz pianki PS: specyficzne wyzwania
Problem 7: Gruba lub niejednorodna struktura komórkowa
W przypadku spienionych arkuszy PS rozdrobnienie i jednorodność komórek są krytycznymi wskaźnikami wydajności. Grube lub nierówne komórki znacznie zmniejszają wytrzymałość mechaniczną i właściwości termoizolacyjne.
Kluczowe punkty kontrolne:
-
Dyspersja środka zarodkującego (talku) jest najważniejsza. Użyj bardzo drobnego talku (wielkość cząstek poniżej 5 μm) i zapewnij dokładne wymieszanie na etapie mieszania.
-
Kontrola temperatury w wtórnej wytłaczarce (etap chłodzenia) jest najważniejszym czynnikiem wpływającym na jakość pianki. Wahania temperatury muszą być utrzymywane w granicach ±1°C.
-
Sprawdź stabilność wtrysku środka porotwórczego; wahania ciśnienia w układzie wtryskowym bezpośrednio wpływają na rozkład wielkości komórek.
Problem 8: Nadmierny skurcz arkuszy spienionych
Nadmierny skurcz prowadzi do niezgodności wymiarowych, szczególnie zauważalnych podczas dalszych operacji termoformowania.
Rozwiązania:
-
Dostosuj prędkość odciągu i współczynnik wydmuchu (BUR). Właściwe współczynniki rozciągania sprzyjają orientacji komórek, co zmniejsza skurcz po skurczu.
-
Zwiększ nieznacznie dawkę środka zarodkującego — delikatniejsze struktury komórkowe przyczyniają się do lepszej stabilności wymiarowej.
-
Utrzymuj umiarkowane napięcie uzwojenia. Nadmierne naprężenie może wywołać skurcz pełzający, gdy arkusz jest poddawany naprężeniu w rolce.
5. Codzienna konserwacja i optymalizacja produkcji
Lista kontrolna rutynowej konserwacji:
-
Wymień pakiety sit w oparciu o wzrost przeciwciśnienia, a nie tylko wtedy, gdy ciśnienie stanie się krytycznie wysokie. Aby zapewnić spójność, ustal stały harmonogram wymiany.
-
Okresowo wyciągaj śrubę i sprawdzaj lufę pod kątem zużycia. Zużyte ślimaki znacznie zmniejszają zdolność plastyfikującą i jakość wydruku.
-
Łożyska walców kalandrowych i łańcuchy napędowe są często pomijanymi punktami zużycia. Regularnie smaruj i sprawdzaj równoległość rolek.
Wskazówki dotyczące efektywności energetycznej:
-
Niższe nastawy temperatury beczki, jeśli pozwala na to jakość plastyfikacji. Każde obniżenie temperatury o 5°C pozwala zaoszczędzić około 3–5% zużycia energii.
-
Zaizoluj cylindry wytłaczarki, aby zminimalizować straty ciepła do otoczenia.
-
O ile to możliwe, szlifuj krawędzie w trybie online, aby uniknąć ponownego podgrzewania schłodzonego złomu.
Stabilna praca ALinia do wytłaczania arkuszy PSzależy od precyzyjnego monitorowania stanu urządzeń i ciągłej optymalizacji procesów. W praktyce większość problemów z jakością nie wynika z wad sprzętu, ale ze szczegółów operacyjnych i zmian środowiskowych. Zespoły produkcyjne zachęca się do prowadzenia szczegółowych dzienników parametrów procesu, korelując każdą korektę z uzyskaną jakością produktu. Z biegiem czasu staje się to najcenniejszym podręcznikiem specyficznym dla danego zakładu – o wiele bardziej użytecznym niż jakikolwiek ogólny podręcznik obsługi.